
RuossTech kantet Blechteile aus Stahl, Edelstahl und Aluminium auf drei Trumpf-Abkantpressen: der TruBend 5230 mit 230 t und der TruBend 5130 mit 130 t Presskraft, beide mit 3000 mm Abkantlänge und ToolMaster für das automatische Werkzeugrüsten, sowie der TruBend 7036 mit 36 t für Kleinteile. Programmiert wird durchgängig in TruTops Boost, von der Abwicklung bis zum Biegeprogramm, am Standort Siebnen SZ.
Unsere Abkantpressen im Überblick
| Merkmal | TruBend 5230 B23 | TruBend 5130 B23 | TruBend 7036 |
|---|---|---|---|
| Presskraft | 230 t | 130 t | 36 t |
| Abkantlänge | 3000 mm | 3000 mm | 1020 mm |
| Max. Schachtelhöhe | 260 mm | 260 mm | – |
| Hinteranschlag | 5 Achsen | 5 Achsen | 6 Achsen |
| Werkzeugrüsten | ToolMaster, automatisch | ToolMaster, automatisch | manuell |
| Winkelmessung | ACB Laser | ACB Laser | – |
| Werkzeugkapazität | 60 m Ober-, 120 m Unterwerkzeug | 60 m Ober-, 120 m Unterwerkzeug | – |
| Steuerung | B23 mit 3D-Grafik | B23 mit 3D-Grafik | TASC 6000 mit 3D-Grafik |
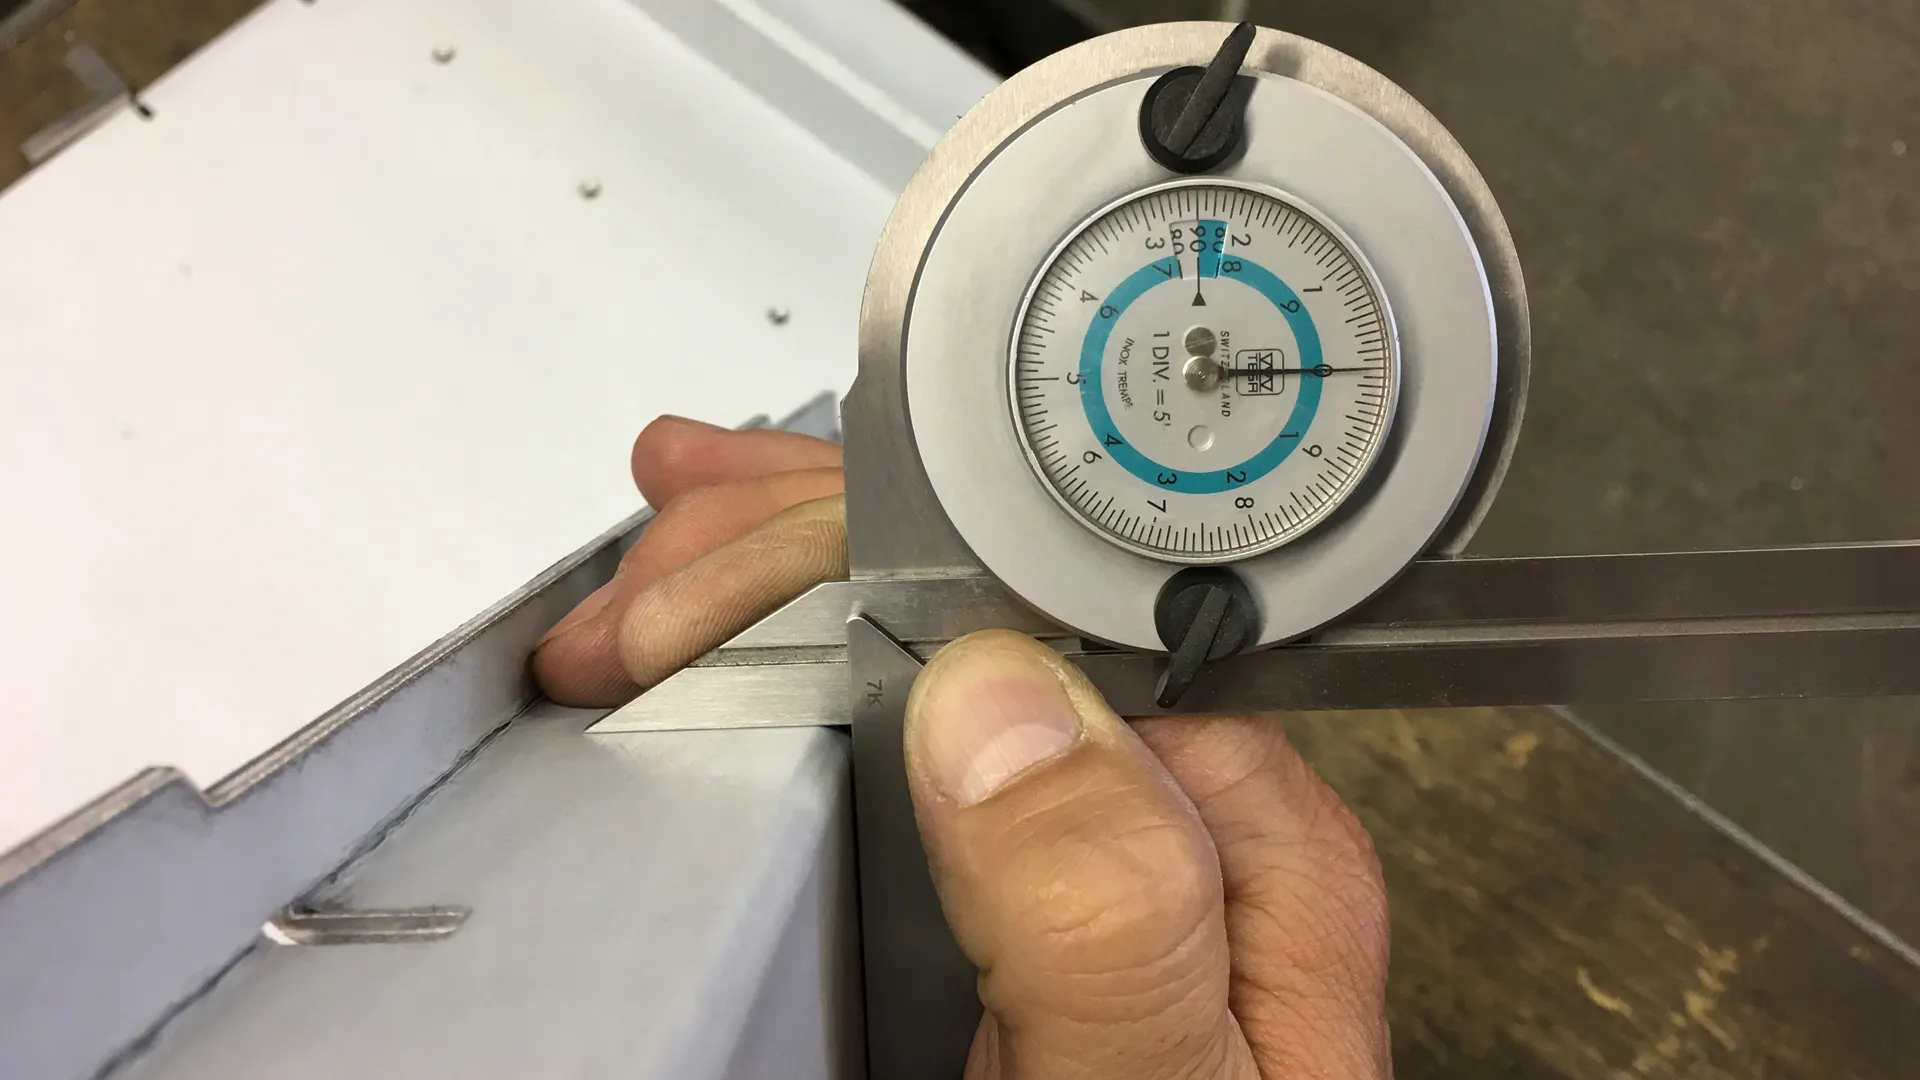
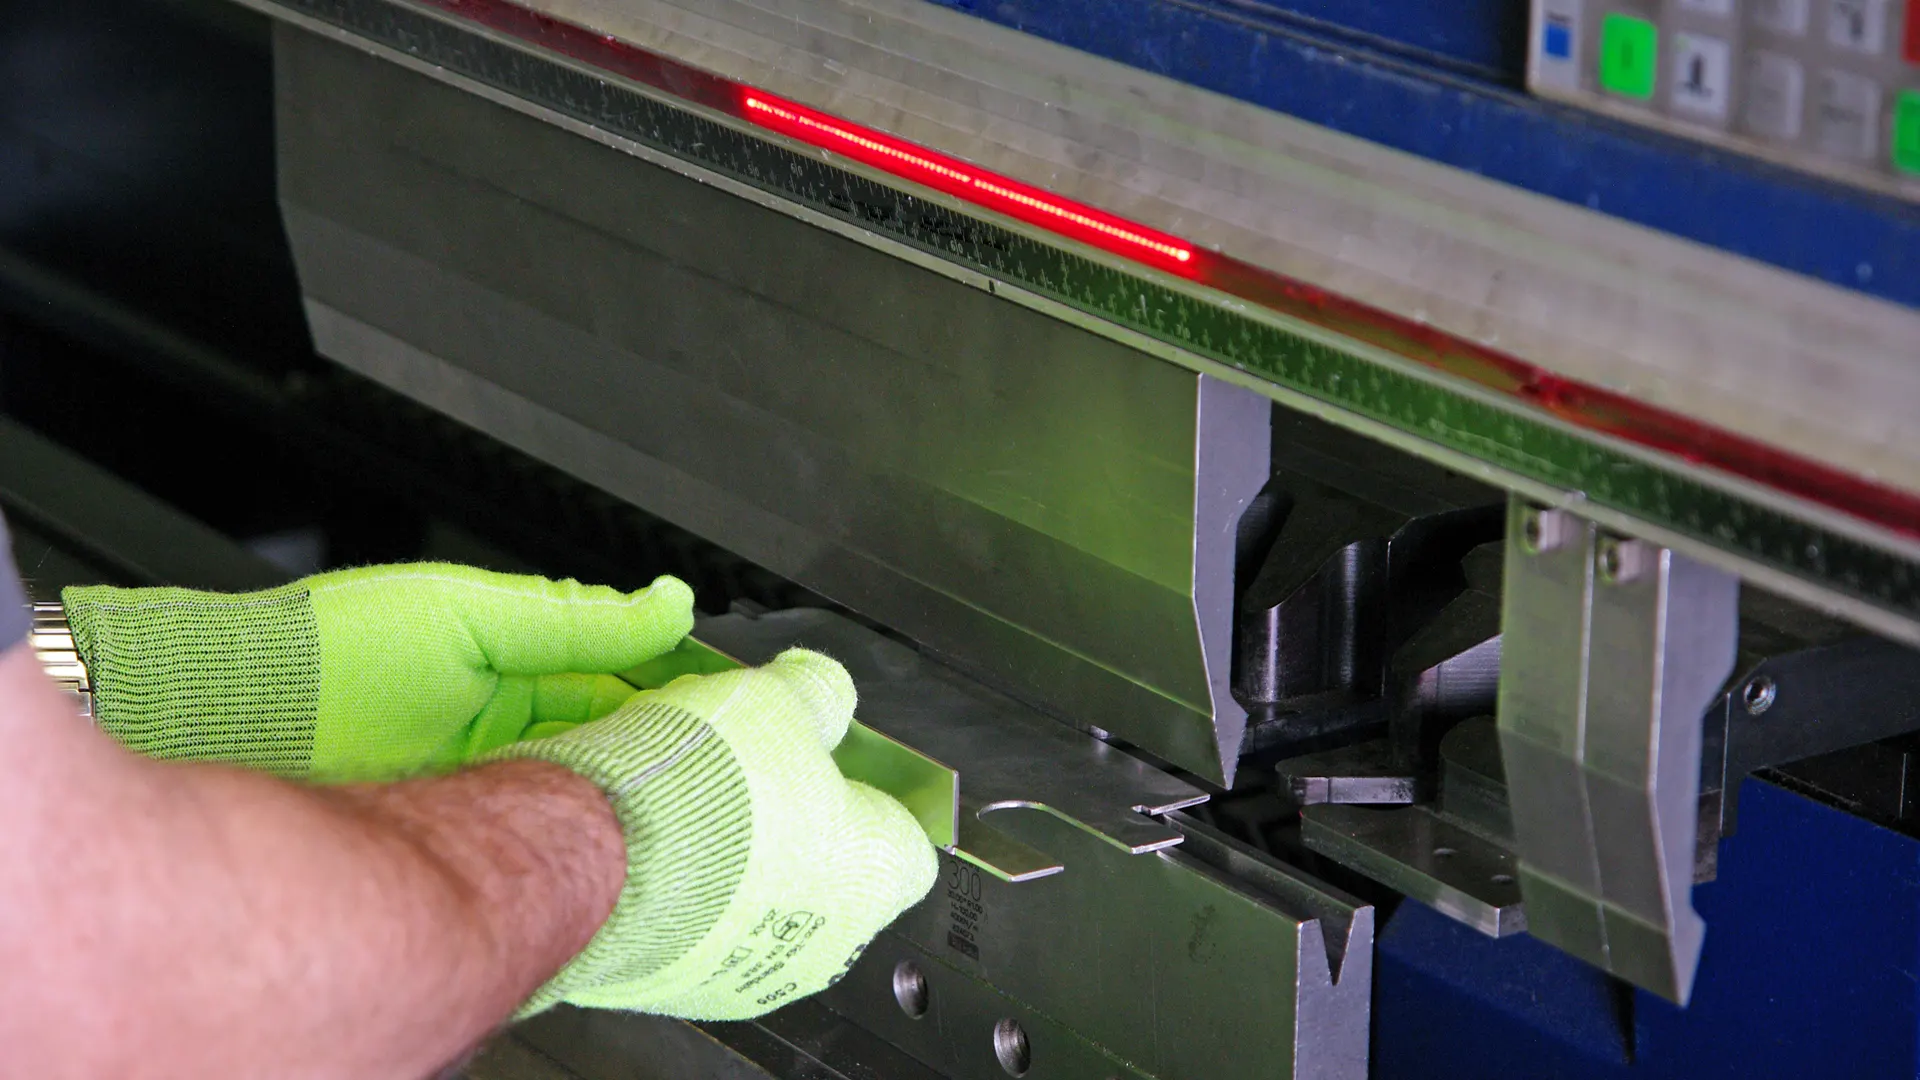
Alle Pressen arbeiten mit BendGuard-Sicherheitssystem und Wila-Werkzeugklemmung. Der ToolMaster rüstet die Werkzeuge automatisch: Das macht auch kleine Lose und häufige Wechsel wirtschaftlich, weil Rüstzeit und Rüstfehler wegfallen. Die laserbasierte Winkelmessung (ACB) korrigiert die Rückfederung während des Biegens, sodass der Winkel ab dem ersten Teil stimmt.
Was beim Konstruieren von Abkantteilen zählt
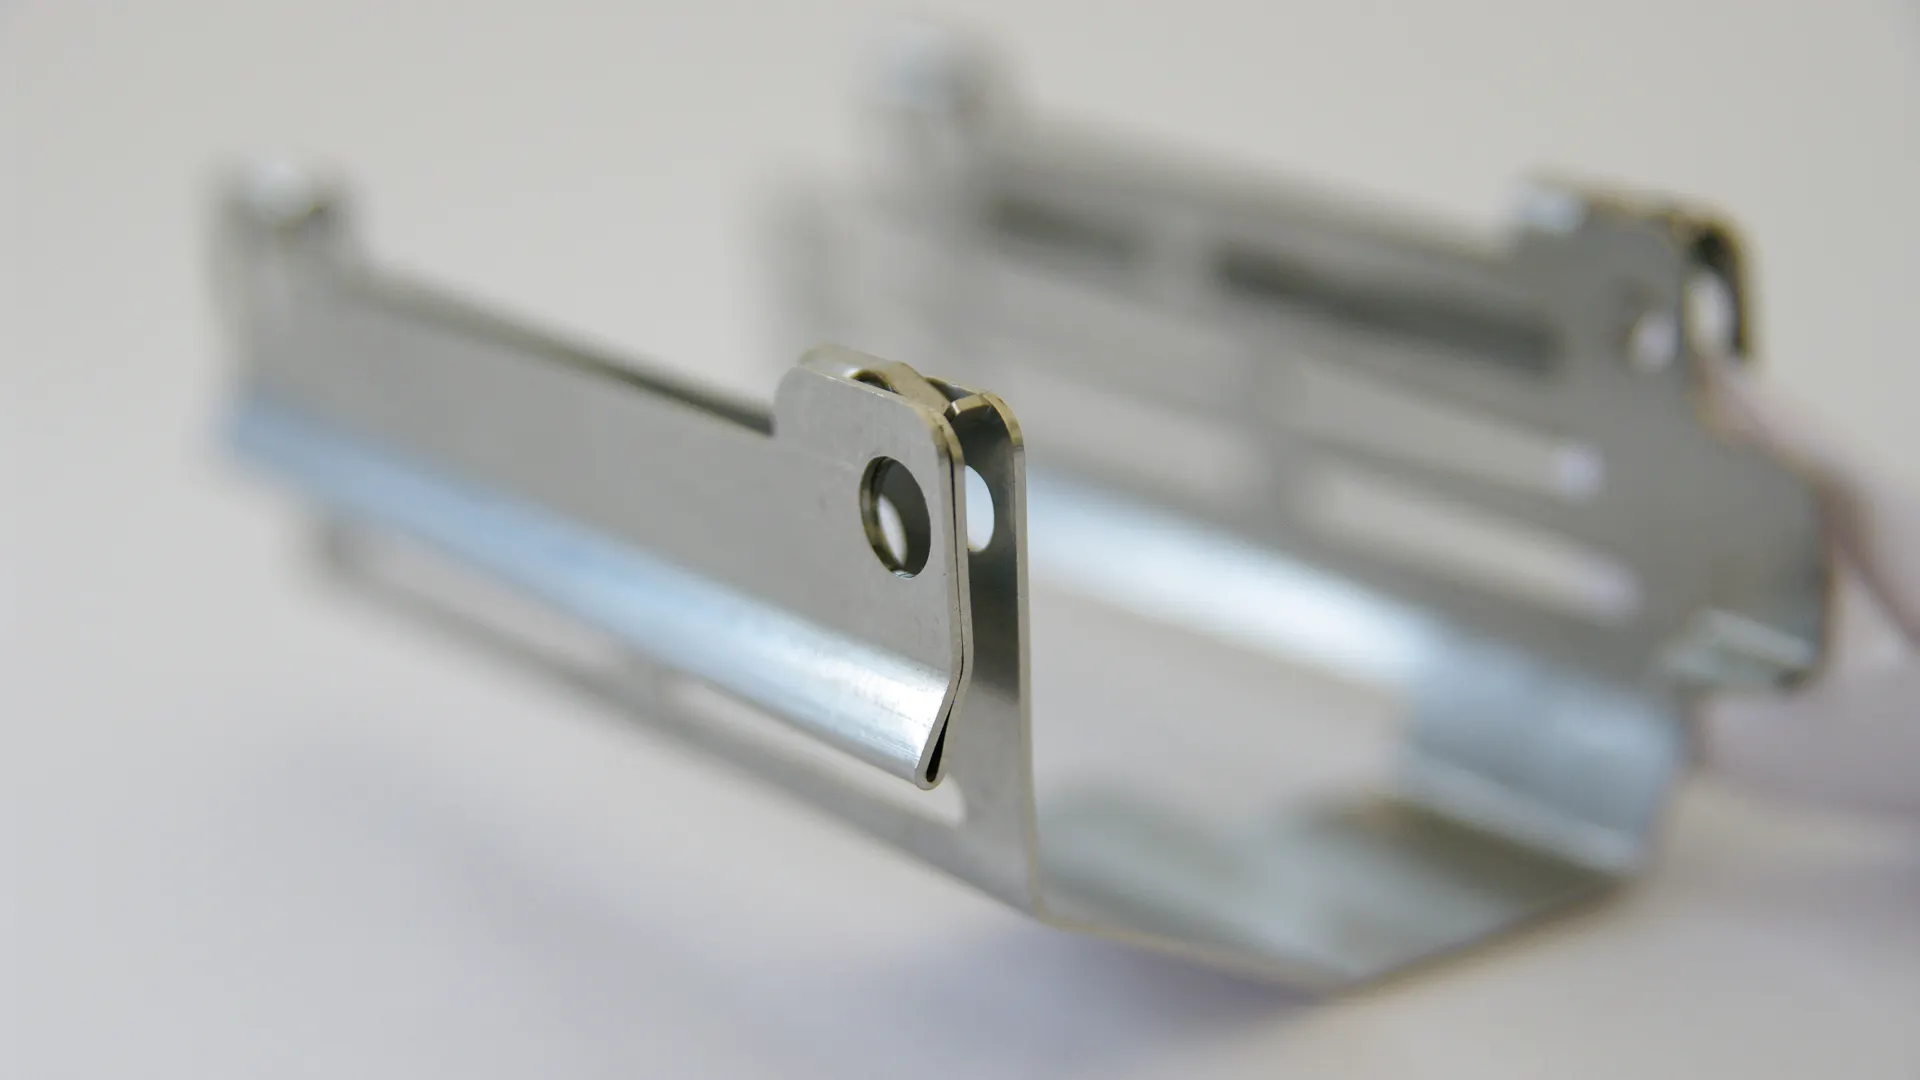
Ein biegegerechtes Design spart Werkzeugwechsel und Nacharbeit. Die wichtigsten Regeln aus unserer Praxis:
-
Minimale Schenkellänge: Das Werkstück muss auf der Matrizenöffnung aufliegen. Als Faustregel gilt halbe V-Öffnung plus 1.4 mm; die passende V-Öffnung richtet sich nach der Blechdicke.
-
Innenradius und Presskraft: Biegeradius, Presskraft und Schachtelhöhe lassen sich mit dem Trumpf-Berechnungstool BendGuide vorab prüfen – Richtwerte stehen in unseren Tipps & Tricks und im PDF «Tipps zum Abkanten».
-
Schachtelhöhe: Kästen und U-Profile bis 260 mm Höhe kanten wir ohne Sonderwerkzeuge.
-
Quersicken: Winkel bis 4 mm Blechdicke versteifen wir in einem Arbeitsschritt mit Quersicken; die Abstände sind frei wählbar.
-
Lochabstände: Bohrungen und Ausschnitte nahe der Biegelinie verziehen sich. Wir prüfen die Abwicklung bei der Arbeitsvorbereitung und melden uns, bevor etwas schiefgeht.
Alles aus einer Hand
Die Platinen für das Abkanten kommen vom eigenen Laserschneiden oder von der Stanz-Laser-Kombimaschine, inklusive geformter Gewinde und Durchzüge. Nach dem Kanten geht es ohne Transport weiter zum Schweissen, zur Oberflächenbehandlung oder in die Baugruppenmontage. Als Rundbiegemaschine ergänzt eine Knuth KRM-A 10/3.0 das Programm für Zylinder und Konen bis 1000 mm Breite und 3 mm Edelstahl.
Daten für Ihre Anfrage
Ideal sind 3D-Daten des fertigen Bauteils (STEP, Parasolid, Solid Edge, SolidWorks). Die Abwicklung erstellen wir selbst mit den Biegefaktoren unserer Werkzeuge, dadurch stimmen die Aussenmasse. Dazu gehören ein vermasstes PDF mit Toleranzen, Werkstoff, Dicke, Stückzahl und Angaben zur Sichtseite. Mehr dazu unter CAD-Datenaustausch.
Abkantteile anfragen: Über das Kontaktformular erreichen Sie direkt die Arbeitsvorbereitung der Blechtechnik.