
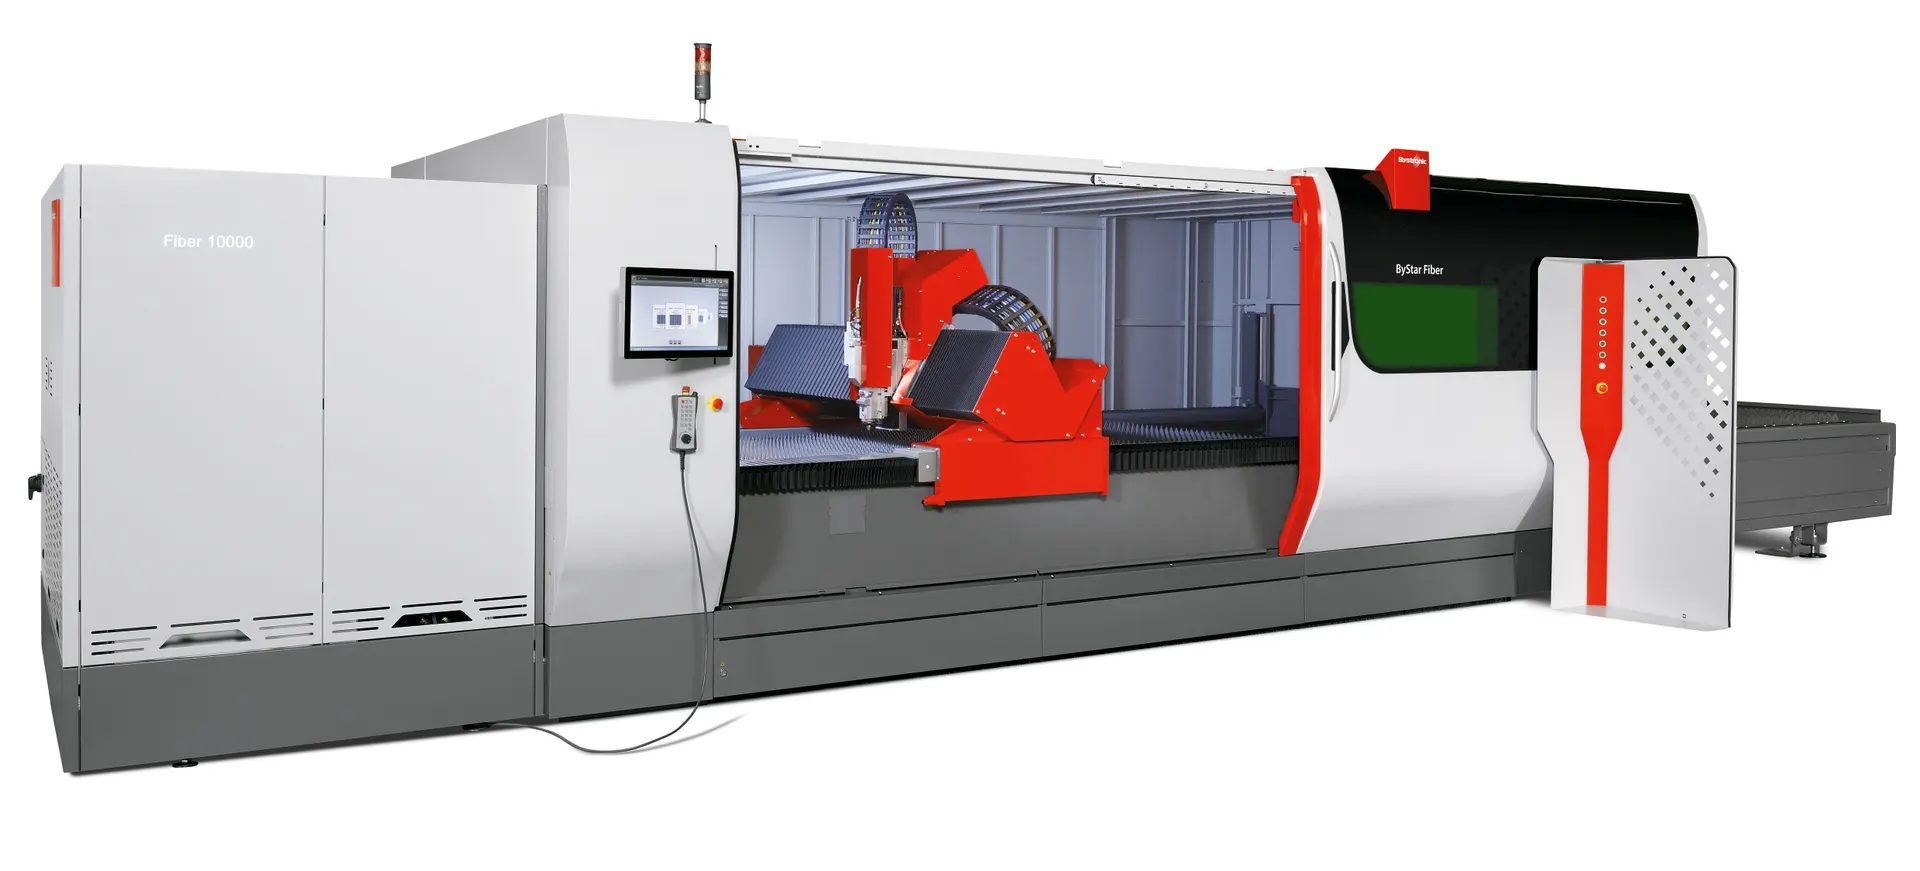
RuossTech schneidet Bleche aus Stahl, Edelstahl, Aluminium, Kupfer und Messing auf einem Bystronic ByStar Fiber 3015 mit 10 kW Laserleistung: Tafeln bis 3000 × 1500 mm, Edelstahl und Aluminium bis 30 mm, Stahl bis 25 mm. Ergänzend steht die Stanz-Laser-Kombimaschine Trumpf TruMatic 7000 für Formate bis 2500 × 1250 mm bereit. Wir fertigen Prototypen, Einzelteile und Serien am Standort Siebnen SZ.
Materialien und Blechdicken
Die Dickenbereiche je Anlage; weitere Werkstoffe prüfen wir auftragsbezogen.
| Material | ByStar Fiber 3015 (Laser) | TruMatic 7000 (Stanzen/Laser) |
|---|---|---|
| Edelstahl | 0.1 bis 30 mm | 0.3 bis 6 mm |
| Stahl | 0.3 bis 25 mm | 0.5 bis 8 mm |
| Aluminium | 0.5 bis 30 mm | 0.5 bis 6 mm |
| Kupfer | 0.5 bis 12 mm | bis 4 mm (Stanzen) |
| Messing | 0.5 bis 15 mm | bis 4 mm (Stanzen) |
Formate, Genauigkeit und Konturen
| Merkmal | ByStar Fiber 3015 |
|---|---|
| Laserleistung | 10 kW Faserlaser |
| Tafelformat | bis 3000 × 1500 mm |
| Positionierabweichung | ± 0.1 mm/m |
| Kleinster Lochdurchmesser | 1/3 der Materialstärke (kleinere Durchmesser auf Anfrage) |
| Folierte Bleche | einseitig foliert schneidbar |
| Düsenwechsler | automatisch, 64 Plätze |
| Programmierung | Trumpf TruTops Boost mit automatischer Verschachtelung (Nesting) |
Das Rohmaterial liegt im eigenen Hochregallager mit 82 Blechkassetten à 3000 × 1500 mm bereit – unter anderem DC04, DD11, S355, S420, DX51D+Z, DC01+ZE, AlMg1 eloxiert, AlMg3 sowie 1.4301 und 1.4404. Das verkürzt die Durchlaufzeit, weil gängige Werkstoffe nicht erst beschafft werden müssen.
Laserschneiden oder Stanzen?
Welches Verfahren wirtschaftlicher ist, hängt von Kontur, Dicke und Stückzahl ab. Wir wählen es bei der Arbeitsvorbereitung für Sie aus:
-
Laserschneiden: freie Konturen, enge Radien, dicke Bleche, kleine und mittlere Lose, saubere Schnittkanten ohne Nacharbeit.
-
Stanzen und Nibbeln auf der TruMatic 7000: Serien in dünnem Blech mit Umformungen wie Senkungen, Kiemen, Näpfen, Laschen oder Rollsicken; Gewinde M2 bis M10 werden direkt in der Maschine geformt.
Vom Zuschnitt zum fertigen Bauteil
Die meisten Laserteile verlassen Siebnen nicht als Platine, sondern als fertiges Bauteil oder montierte Baugruppe:
-
Abkanten auf TruBend-Pressen bis 230 t und 3000 mm Länge.
-
Entgraten, Verrunden und Schleifen auf der Weber PT 1350 – auch bei Teilen ab Postkartengrösse.
-
Hand-Laserschweissen, WIG- und MIG/MAG-Schweissen zu belastbaren Baugruppen.
-
Fräsen, Drehen, Gewindeschneiden, Trowalisieren und Oberflächenbehandlung.
-
Montage kompletter Systeme im Systembau, inklusive Elektrik aus der eigenen Elektrotechnik.
Daten für Ihre Anfrage
Am schnellsten geht es mit 3D-Daten (STEP, Parasolid, Solid Edge, SolidWorks) oder DXF/DWG der Schneidkontur, ergänzt um ein vermasstes Kontroll-PDF, Werkstoff, Dicke, Stückzahl und gewünschte Oberfläche. Details zu den Formaten finden Sie unter CAD-Datenaustausch. Liegen noch keine Daten vor, konstruiert unser Engineering das Teil fertigungsgerecht.
Laserteile anfragen: Senden Sie uns Ihre Zeichnungen über das Kontaktformular – Sie erhalten eine Offerte mit konkretem Liefertermin.